




Send info for customized solution
بیانیه حفظ حریم خصوصی: حریم خصوصی شما برای ما بسیار مهم است. شرکت ما قول می دهد که اطلاعات شخصی شما را برای هرگونه مجوزهای صریح خود برای هرگونه گسترش فاش نکند.

 دسته بندی محصولات
در کارگاه های جداسازی گرانشی، میز تکان دهنده معدن وظایف جداسازی تنگستن، قلع، طلا، تانتالیوم، نیوبیم و سنگ آهن را از خشن کردن تا تمیز کردن انجام می دهد. بررسیهای فنی متعدد کارخانه به یک نتیجه اشاره دارد: تفاوت در عملکرد جداسازی میز تکان دادن اغلب در قدرت موتور سر نیست، بلکه در این است که آیا سه پارامتر تعداد شیار عرشه، طول ضربه و فرکانس ضربه با اندازه ذرات تغذیه مطابقت دارند یا خیر. عدم تطابق پروفیل شیار و تعداد شیارها همراه با عدم تعادل طول ضربه و فرکانس ضربه، اتلاف فلز را به باطله 6 تا 12 درصد افزایش میدهد، نسبت غنیسازی کنسانتره را تا حد زیادی کاهش میدهد و توان عملیاتی واحد را بیش از 10 درصد کاهش میدهد.
این نوع از دست دادن به عنوان خرابی تجهیزات ظاهر نمی شود. به طور پیوسته در ترازنامه ماهانه فلزات نوشته می شود.
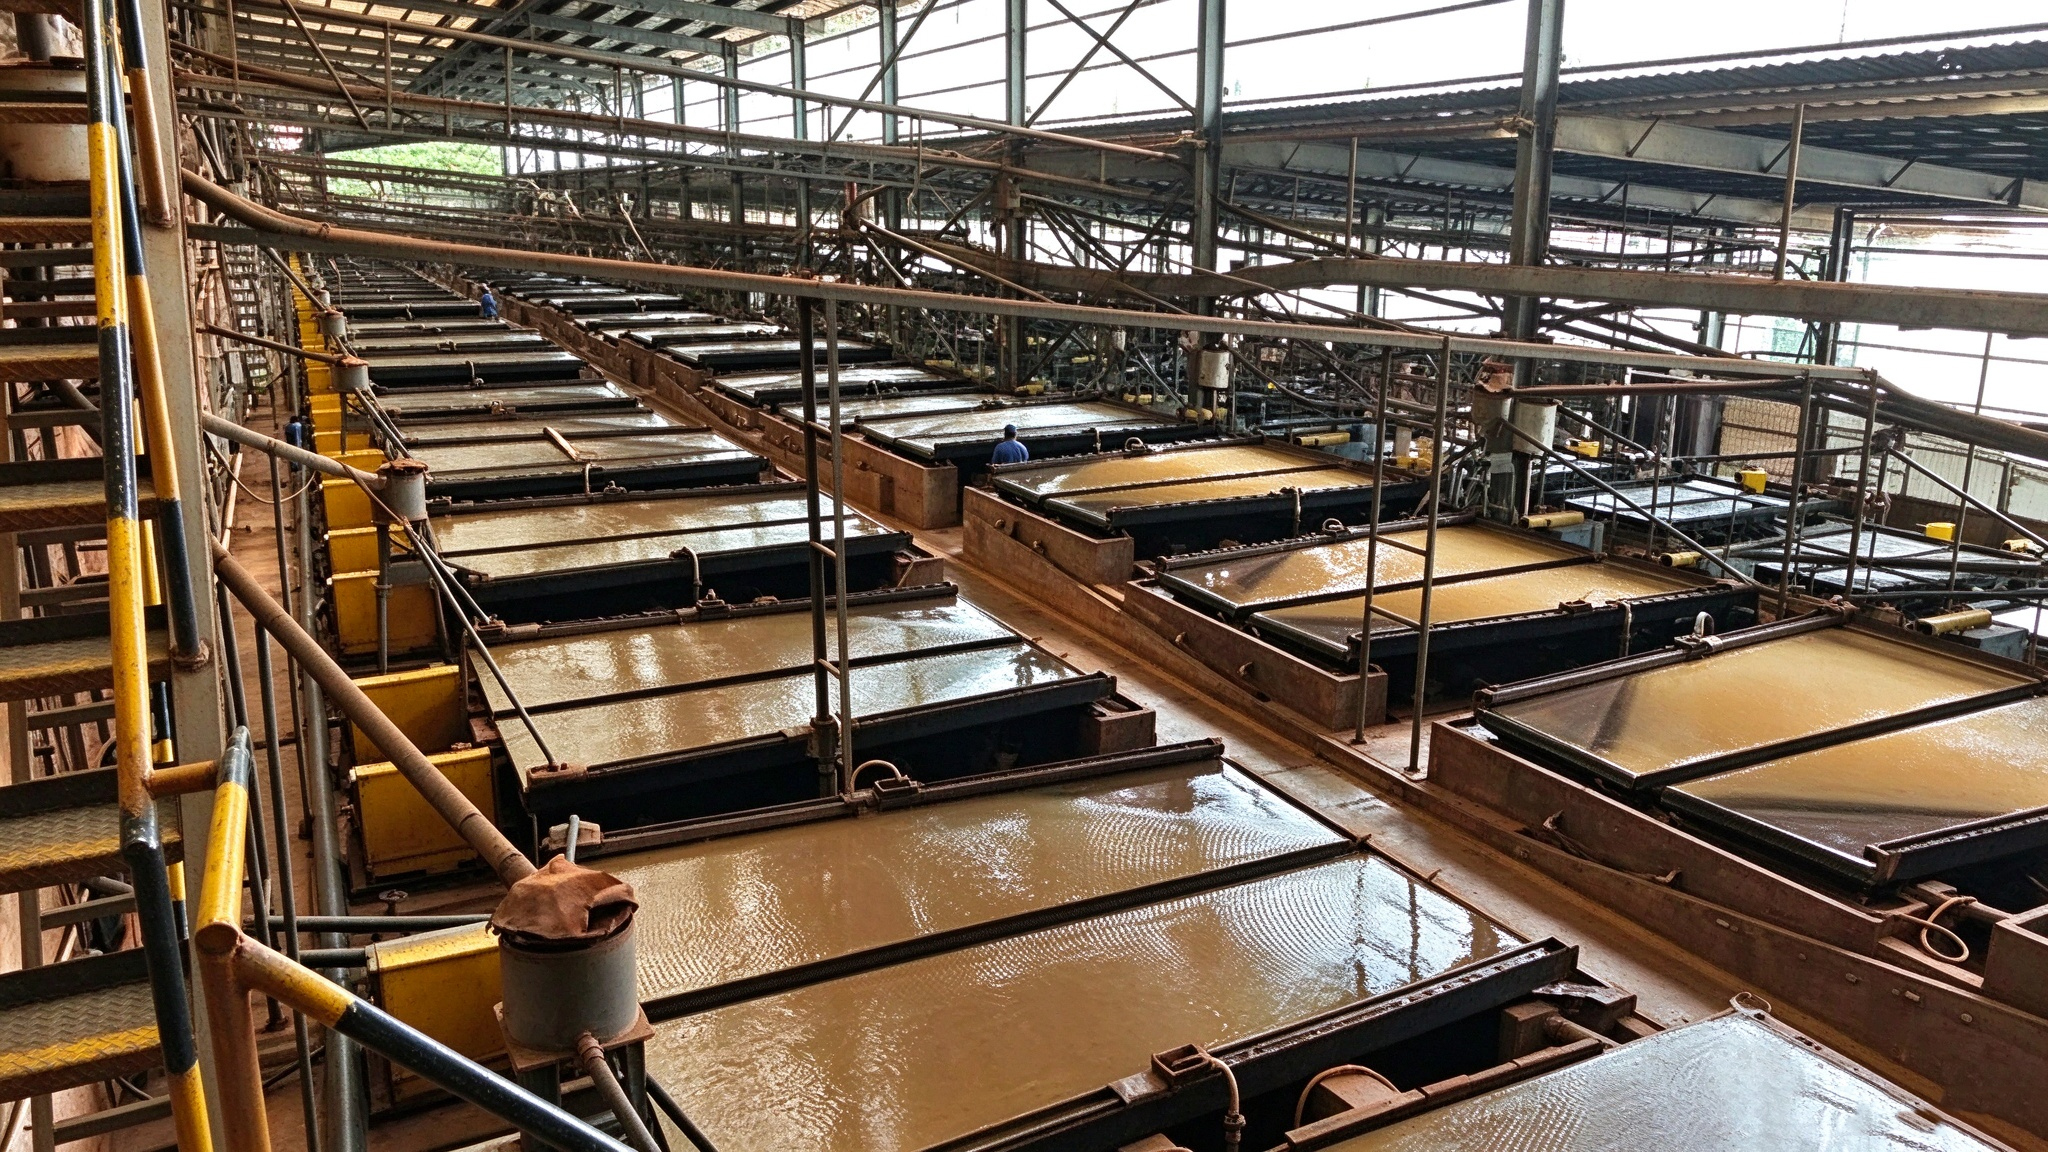
اپراتورها تمایل دارند بر روی جعبه حرکت سر تمرکز کنند، به طور مکرر طول ضربه و فرکانس ضربه را تنظیم کنند، اما به ندرت بررسی می کنند که آیا مشخصات شیار عرشه با اندازه ذرات خوراک مطابقت دارد یا خیر. عرشه رابط جداسازی فیزیکی میز تکان دهنده است و تعداد شیارها شرایط شل شدن و شرایط طبقه بندی خمیر را تعیین می کند. هنگامی که نمایه شیار با هم مطابقت نداشته باشد، حتی تنظیم هد خوب نیز فقط بهینه سازی محلی در رابط اشتباه است.
عملکرد جداسازی میز تکان دهنده توسط سه نقطه بازرسی تعیین می شود: تعداد شیارهای عرشه مطابق با اندازه ذرات، تطبیق طول ضربه و فرکانس ضربه، و کمک هماهنگ شیب و آب شستشو. این سه رابطه اولیه و ثانویه دارند. اگر تعداد شیارها اشتباه باشد، دو مورد آخر هر چقدر هم دقیق تنظیم شوند نمی توانند جبران کنند.
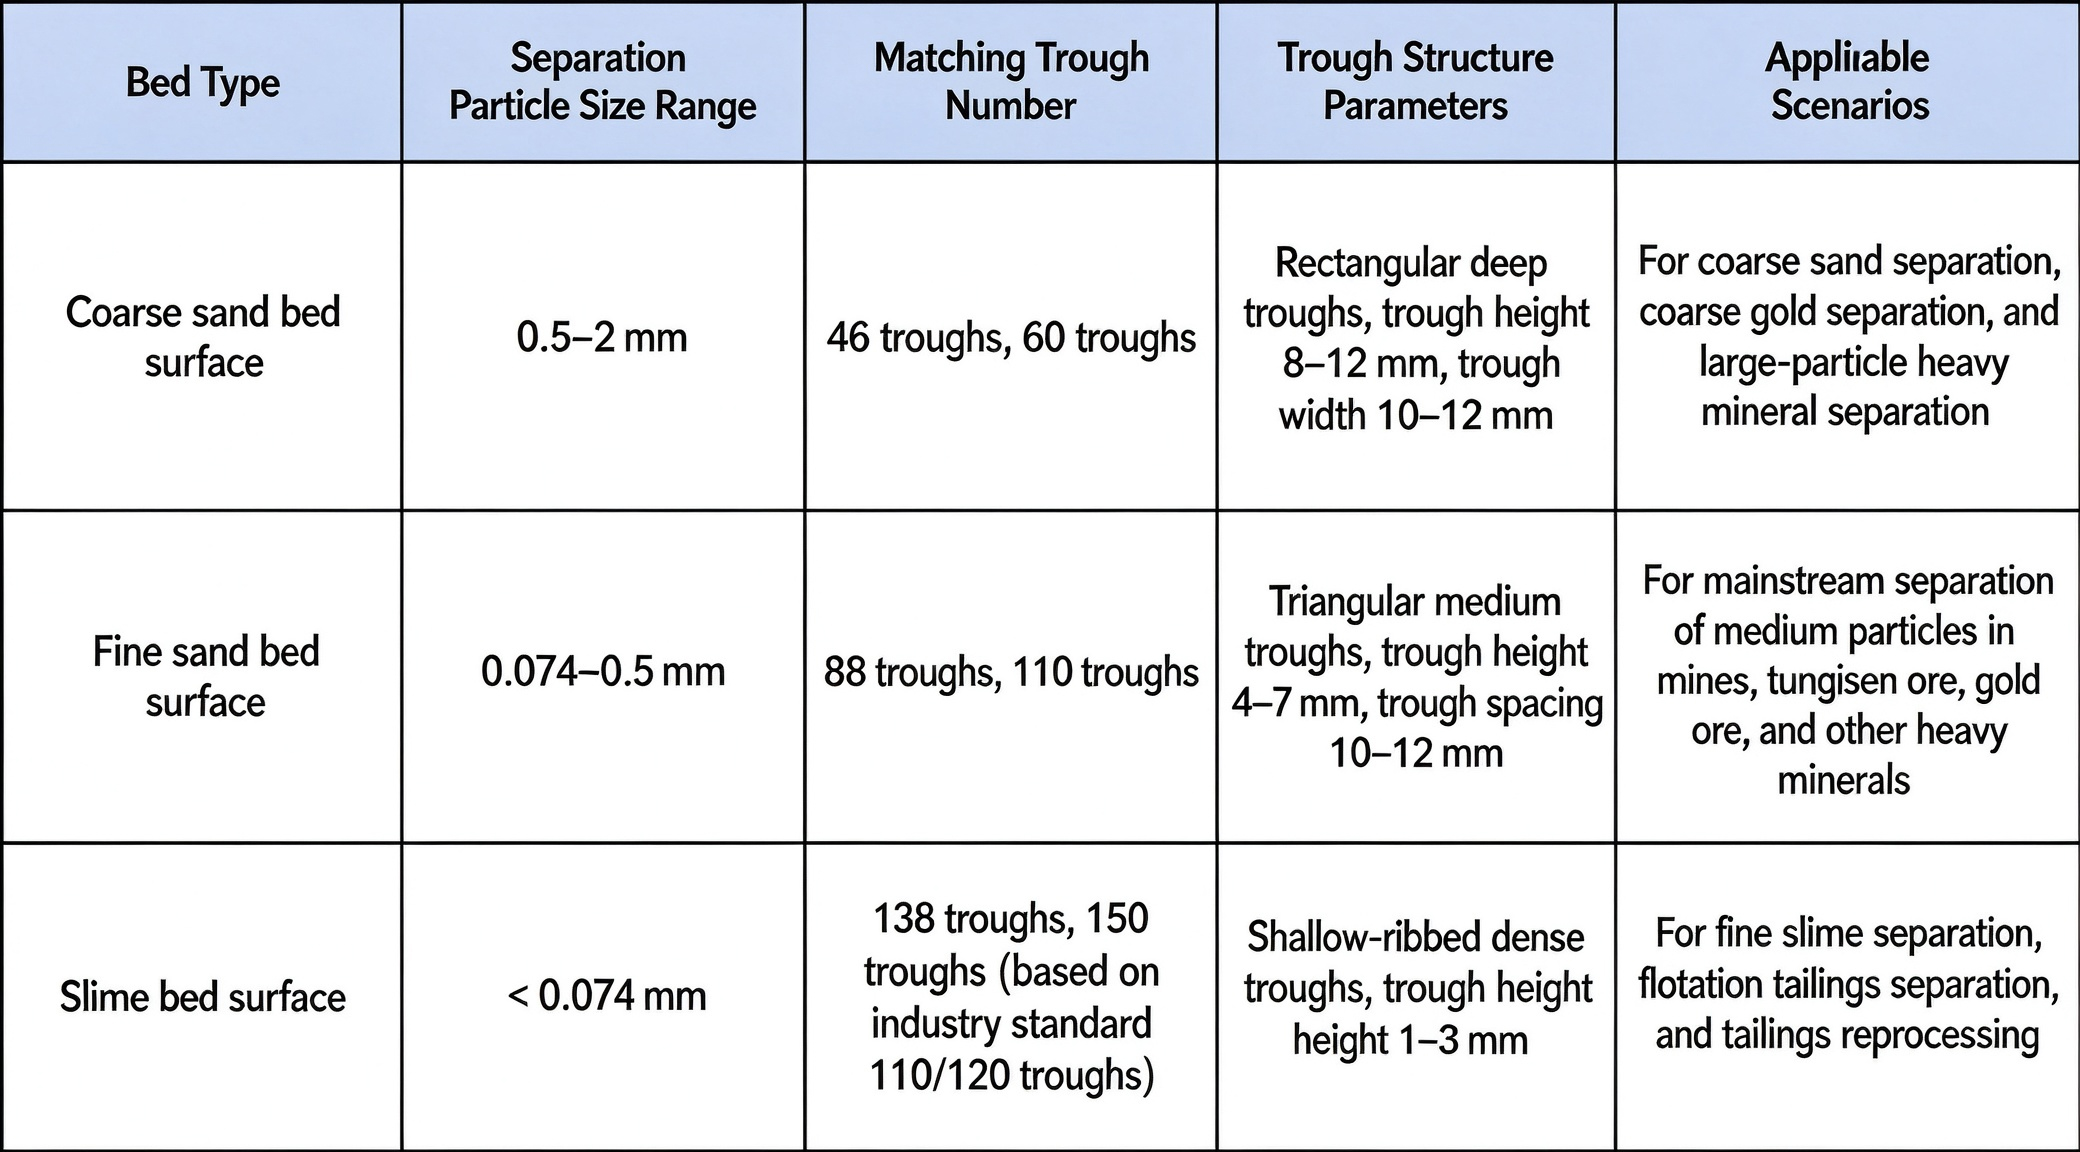
قانون یکپارچه صنعت یک جمله است: ذرات درشت از شیارهای گسترده و شیارهای کمتر استفاده می کنند، ذرات ریز از شیارهای باریک و شیارهای متراکم استفاده می کنند. ماسه درشت 0.5 تا 2 میلی متر از شیارهای پهن 46/60 استفاده می کند. ماسه ریز 0.074 تا 0.5 میلی متر از شیارهای با چگالی متوسط 88/110 استفاده می کند. اسلایم کمتر از 0.074 میلی متر از شیارهای با چگالی بالا 138/150 استفاده می کند.
شمارههای پروفیل شیارها توسط سازندههای مختلف بهطور متفاوتی نامگذاری میشوند، و فاصله شیارهای پروفیل همان شماره نیز ممکن است متفاوت باشد. مشخصات خاص منوط به جدول پارامترهای فنی تجهیزات است.
هزینه عدم تطابق مستقیم است. اگر در ماسه درشت به اشتباه از شیار متراکمی مانند 120/138 استفاده شود، فاصله شیارها خیلی کم باشد، ذرات درشت شیارها را مسدود کنند، لایه سنگ معدن نتواند شل شود و لایه لایه شود، اتلاف فلز به باطله ها 8 تا 12 درصد افزایش می یابد، ماسه به طور مکرر روی دستگاه تکان دهنده جمع می شود تا عرشه میز تکان دهنده چندین بار تمیز شود. اگر لجن ریز به اشتباه از یک شیار پراکنده مانند 46/60 استفاده کند، شیارهای وسیع تلاطم شدیدی ایجاد کنند، مواد معدنی سنگین ریز مستقیماً توسط جریان عرضی آب به باطله شسته شوند، بازیافت ذرات ریز بیش از 10 درصد کاهش یابد، مرز سه ناحیه مشخصی را نمی توان روی عرشه مشاهده کرد، و اپراتورها فقط می توانند تنظیمات کور را انجام دهند.
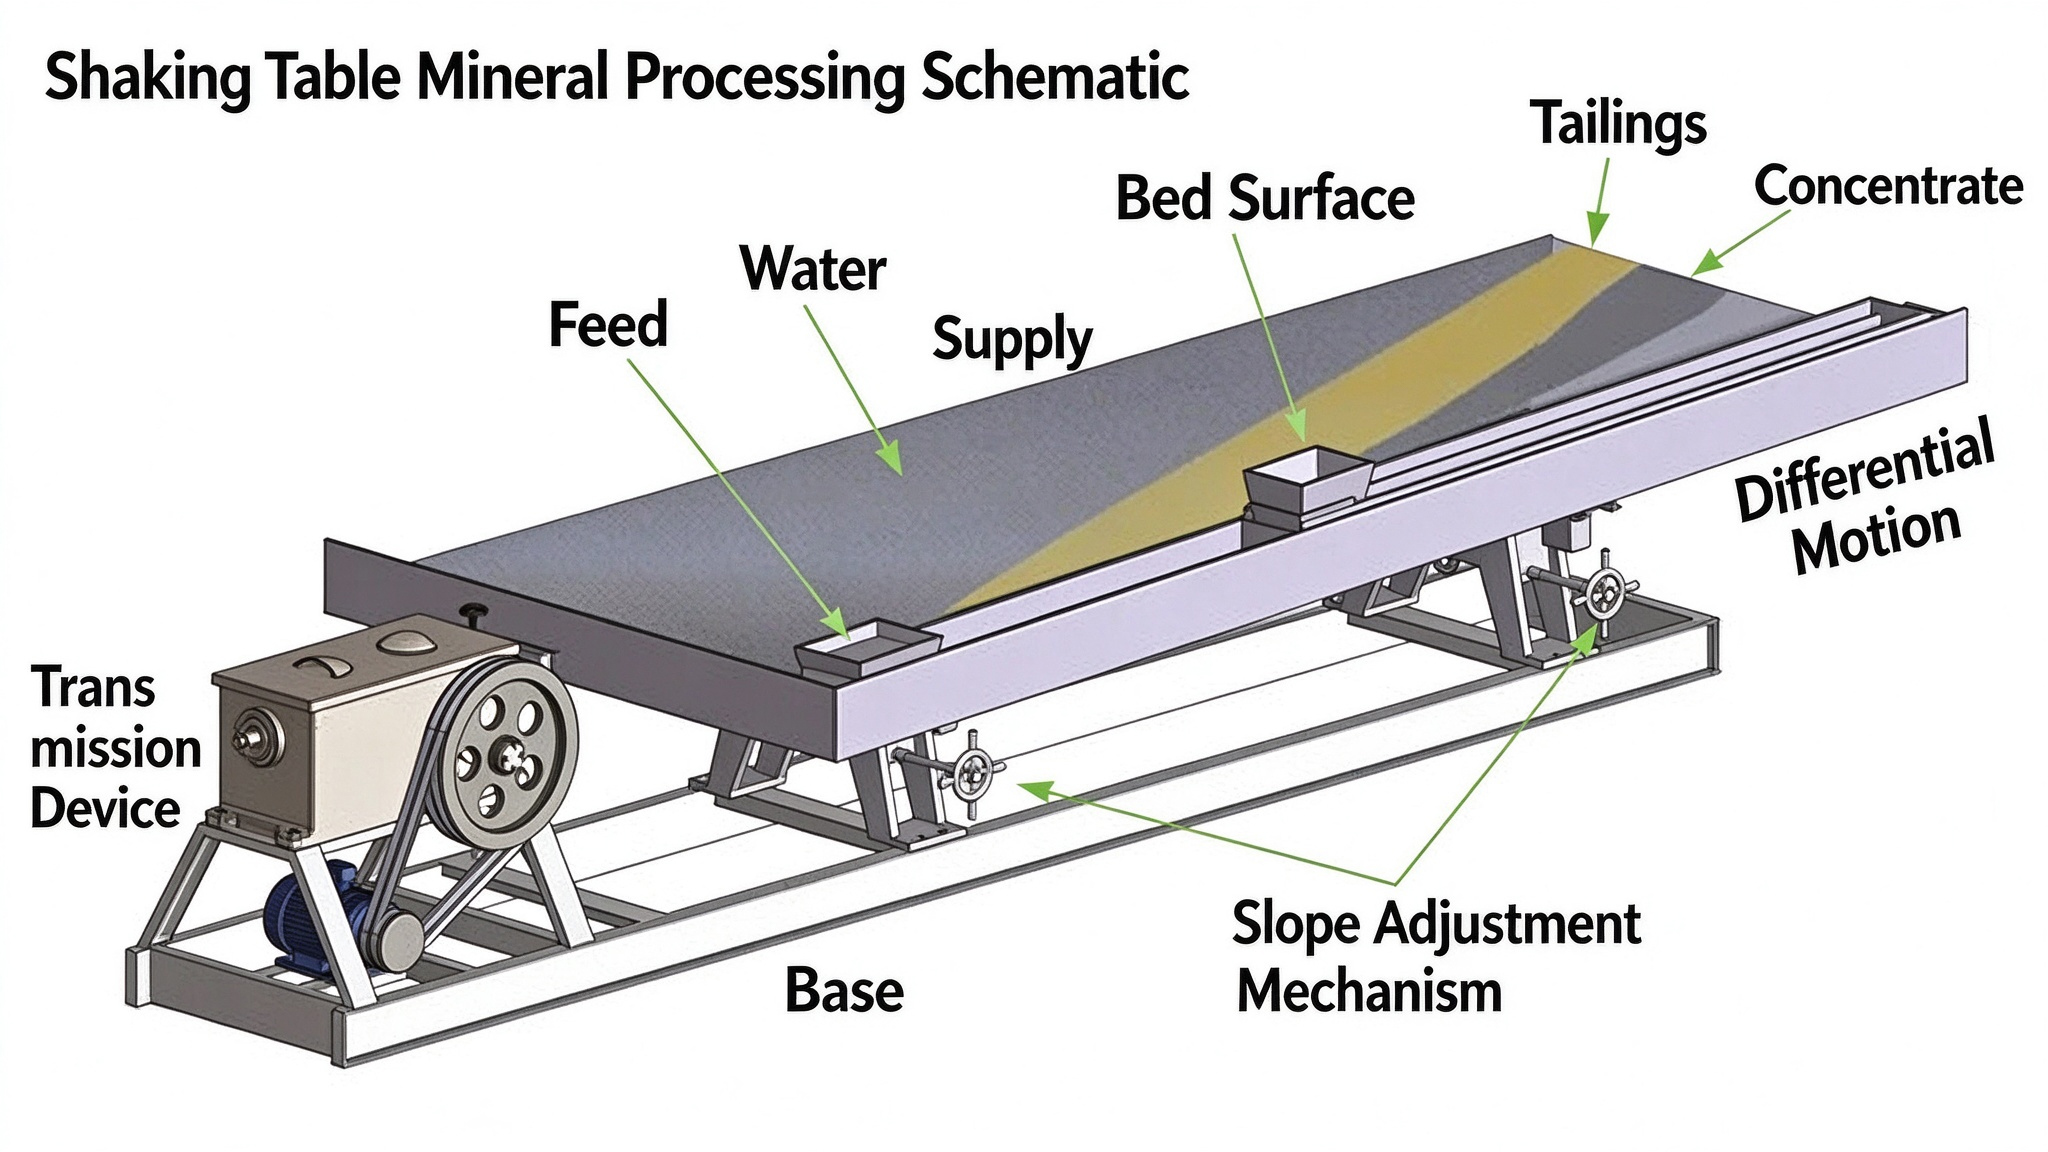
طول ضربه به حرکت رفت و برگشتی تک عرشه، بر حسب میلیمتر اشاره دارد. فرکانس ضربه به تعداد حرکات رفت و برگشتی در دقیقه، بر حسب ضربه در دقیقه اشاره دارد. اصل تطبیق: ذرات درشت، لایه سنگ ضخیم و زبر کردن از طول ضربه بزرگ و فرکانس ضربه کم استفاده می کنند. ذرات ریز، لایه نازک سنگ معدن و تمیز کردن از طول ضربه کوچک و فرکانس ضربه بالا استفاده می کنند.
طول ضربه، سستی لایه سنگ معدن را کنترل می کند. یک ضربه بزرگ باعث ایجاد اختلال اینرسی شدید می شود، لایه سنگ معدن ذرات درشت سنگین را باز می کند و لایه بندی عمودی کانی های سبک و سنگین را کامل می کند. ذرات ریز وزن خود کوچکی دارند و یک ضربه بزرگ باعث می شود که ذرات بی نظم بچرخند و مناطق جداسازی تشکیل شده را از بین ببرد. فرکانس ضربه کارایی حمل و نقل طولی را کنترل می کند. فرکانس پایین با سفر زیاد به ماسه درشت انرژی جنبشی می دهد و آن را به سمت انتهای باطله به جلو می راند. فرکانس بالا با دامنه کم و ارتعاش پایدار به ذرات ریز اجازه می دهد تا به آرامی به سمت انتهای کنسانتره غنی شوند.
در یک جمله: طول سکته مغزی جداسازی را کنترل می کند و فرکانس ضربه حمل و نقل را کنترل می کند. تنظیم کردن تنها یکی مانند راه رفتن روی یک پا است.
کلاس ماسه درشت، عرشه شیار 46/60: طول ضربه 18 تا 22 میلی متر، فرکانس ضربه 220 تا 260 ضربه در دقیقه، شیب عرضی 3 تا 4.5 درجه، تراکم خمیر خوراک 25 تا 30 درصد. مناسب برای خشن کردن کاسیتریت درشت، طلای پلاسر و سنگ معدن تنگستن درشت.
کلاس ماسه ریز، عرشه شیار 88/110: طول ضربه 11 تا 16 میلی متر، فرکانس ضربه 270 تا 320 ضربه در دقیقه، شیب عرضی 1.5 تا 3.5 درجه، تراکم خمیر خوراک 20 تا 25 درصد. مناسب برای خشن کردن معمولی و پاکسازی مس، سرب روی و قلع تنگستن، متعادل کردن توان عملیاتی و دقت جداسازی. پرکاربردترین کلاس در معادن است.
کلاس اسلایم، عرشه شیار 138/150: طول سکته مغزی 8 تا 12 میلیمتر، با حد بالایی 12 میلیمتر حفظ میشود، زیرا در بالای این لجن ریز میغلتد و از بین میرود. فرکانس ضربه 330 تا 380 ضربه در دقیقه، برای پاسخگویی به تقاضای حمل و نقل میز تکان دهنده کافی است. افزایش فرکانس بیشتر فقط سایش را تشدید می کند و بازیابی دیگر بهبود نمی یابد. شیب عرضی 1 تا 2 درجه، تراکم خمیر خوراک 15 تا 20 درصد. مناسب برای سنگ زنی لجن سرریز و باطله فلوتاسیون.
موارد فوق مقادیر مرجع شرایط کاری رایج در صنعت هستند. برای چگالی سنگ معدن مختلف، اندازه آزادسازی و درجه لاغری، مقادیر بهینه جدول لرزان تغییر می کند. قبل از راه اندازی واقعی، توصیه می شود مقادیر پس از تنظیم آزمایشی با نمونه سنگ معدن کارخانه تعیین شود.
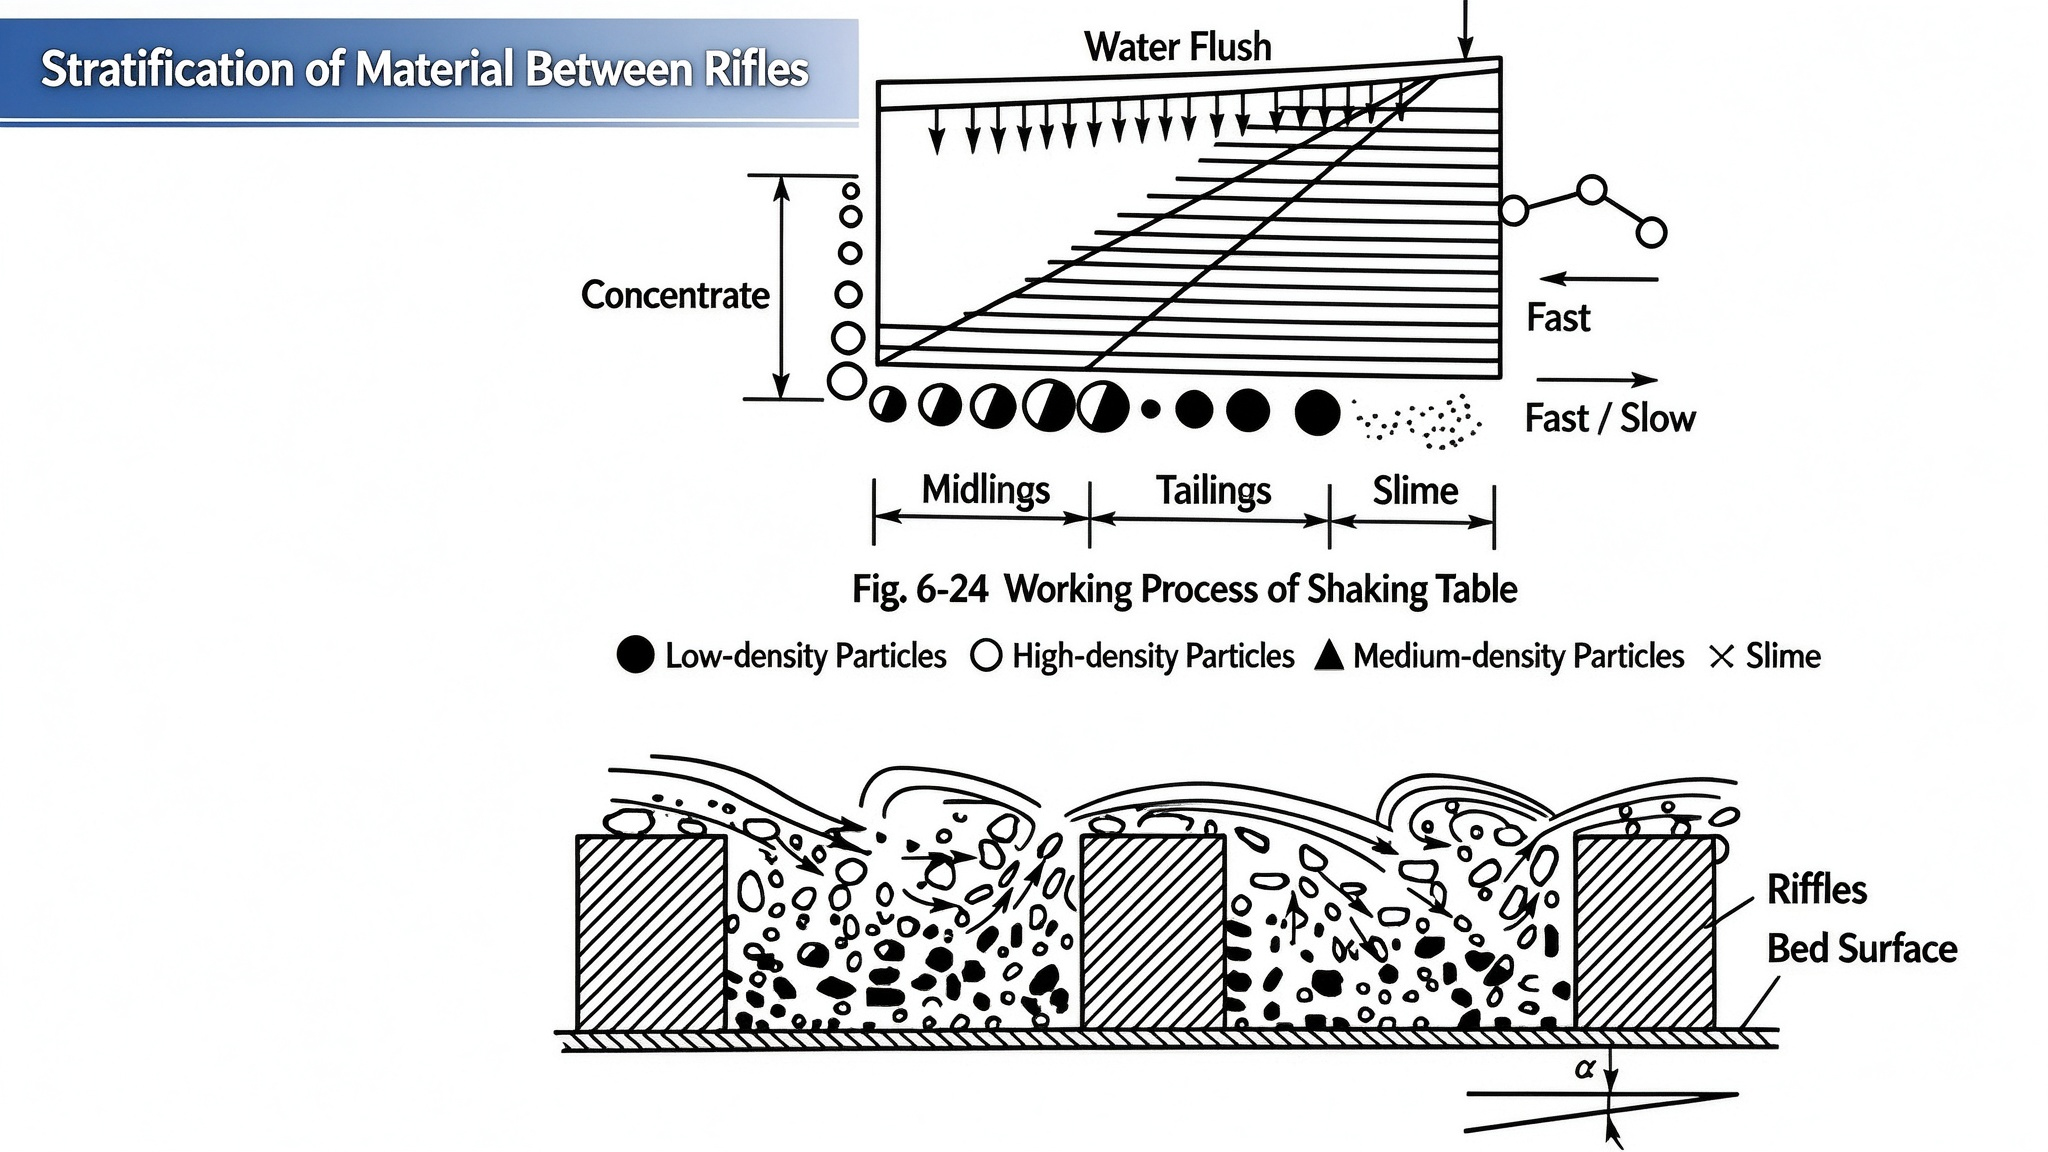
مناطق جداسازی عرشه بصری ترین ابزار بازخورد میز تکان دهنده معدن هستند. پهنای منطقه متمرکز، عمق رنگ، مشخص بودن ناحیه میانی و باقی ماندن مواد معدنی سنگین در انتهای باطله سیگنالهای بصری هستند که بهتر از جدول پارامترها درست بودن تنظیمات فعلی را توضیح میدهند. توالی راه اندازی در سه مرحله ثابت می شود: ابتدا عرشه شمارش شیار صحیح را با توجه به اندازه ذرات انتخاب کنید، سپس طول حرکت پایه و فرکانس ضربه را برای آن کلاس اندازه ذرات تنظیم کنید، و در نهایت مناطق جداسازی را برای تنظیمات ظریف کوچک مشاهده کنید. اگر دنباله معکوس شود، تکرار آزمایش و خطا در رابط اشتباه است.
از دست دادن ذرات درشت به باطله ها و منطقه باریک کنسانتره: برای تقویت شل شدن و لایه بندی، طول ضربه را 2 تا 3 میلی متر افزایش دهید، برای جلوگیری از پرش شدید، فرکانس ضربه را 10 تا 15 ضربه در دقیقه کاهش دهید و مشخصات شیار را بررسی کنید. در عملیات ذرات درشت نباید از شیارهای متراکم 88 یا بالاتر استفاده شود.
لجن ریز مناطق جداسازی واضحی ندارد و به طور کلی در باطله ها مخلوط می شود: طول ضربه را 2 تا 3 میلی متر کاهش دهید تا تلاطم تضعیف شود، فرکانس ضربه را 30 تا 40 ضربه در دقیقه افزایش دهید تا ذرات ریز را به طور پایدار منتقل کنید، به یک عرشه لجن با 110 شیار یا بالاتر تغییر دهید و آب را کاهش دهید.
ماسه روی عرشه جمع می شود و مواد در انتهای تغذیه راکد می شوند: برای شرایط ماسه درشت، طول ضربه را افزایش دهید و شیب عرضی را کمی کاهش دهید. برای شرایط لجن ریز، دفعات ضربه را افزایش دهید و آب شستشو را اضافه کنید. اساساً، علت اصلی، شن درشت به اشتباه با استفاده از یک شیار متراکم شن و ماسه است.
عیار کنسانتره کم است و ناحیه میانی بیش از حد گسترده است: طول ضربه را کاهش دهید، فرکانس ضربه را افزایش دهید، شیب عرضی را کمی افزایش دهید، پهنای منطقه غنیسازی کنسانتره را فشرده کنید و اجازه دهید گانگو به موقع وارد میانیها و باطلهها شود.
نقطه مشترک چهار سناریو: علائم تکان دادن میز روی عرشه ظاهر می شود، اما علت اصلی بیشتر در مشخصات شیار است. قبل از تنظیم پارامترها، ابتدا بررسی کنید که آیا مدل عرشه با اندازه ذرات خوراک مطابقت دارد یا خیر. این می تواند مقدار زیادی از تنظیم آزمایشی غیرموثر را ذخیره کند.
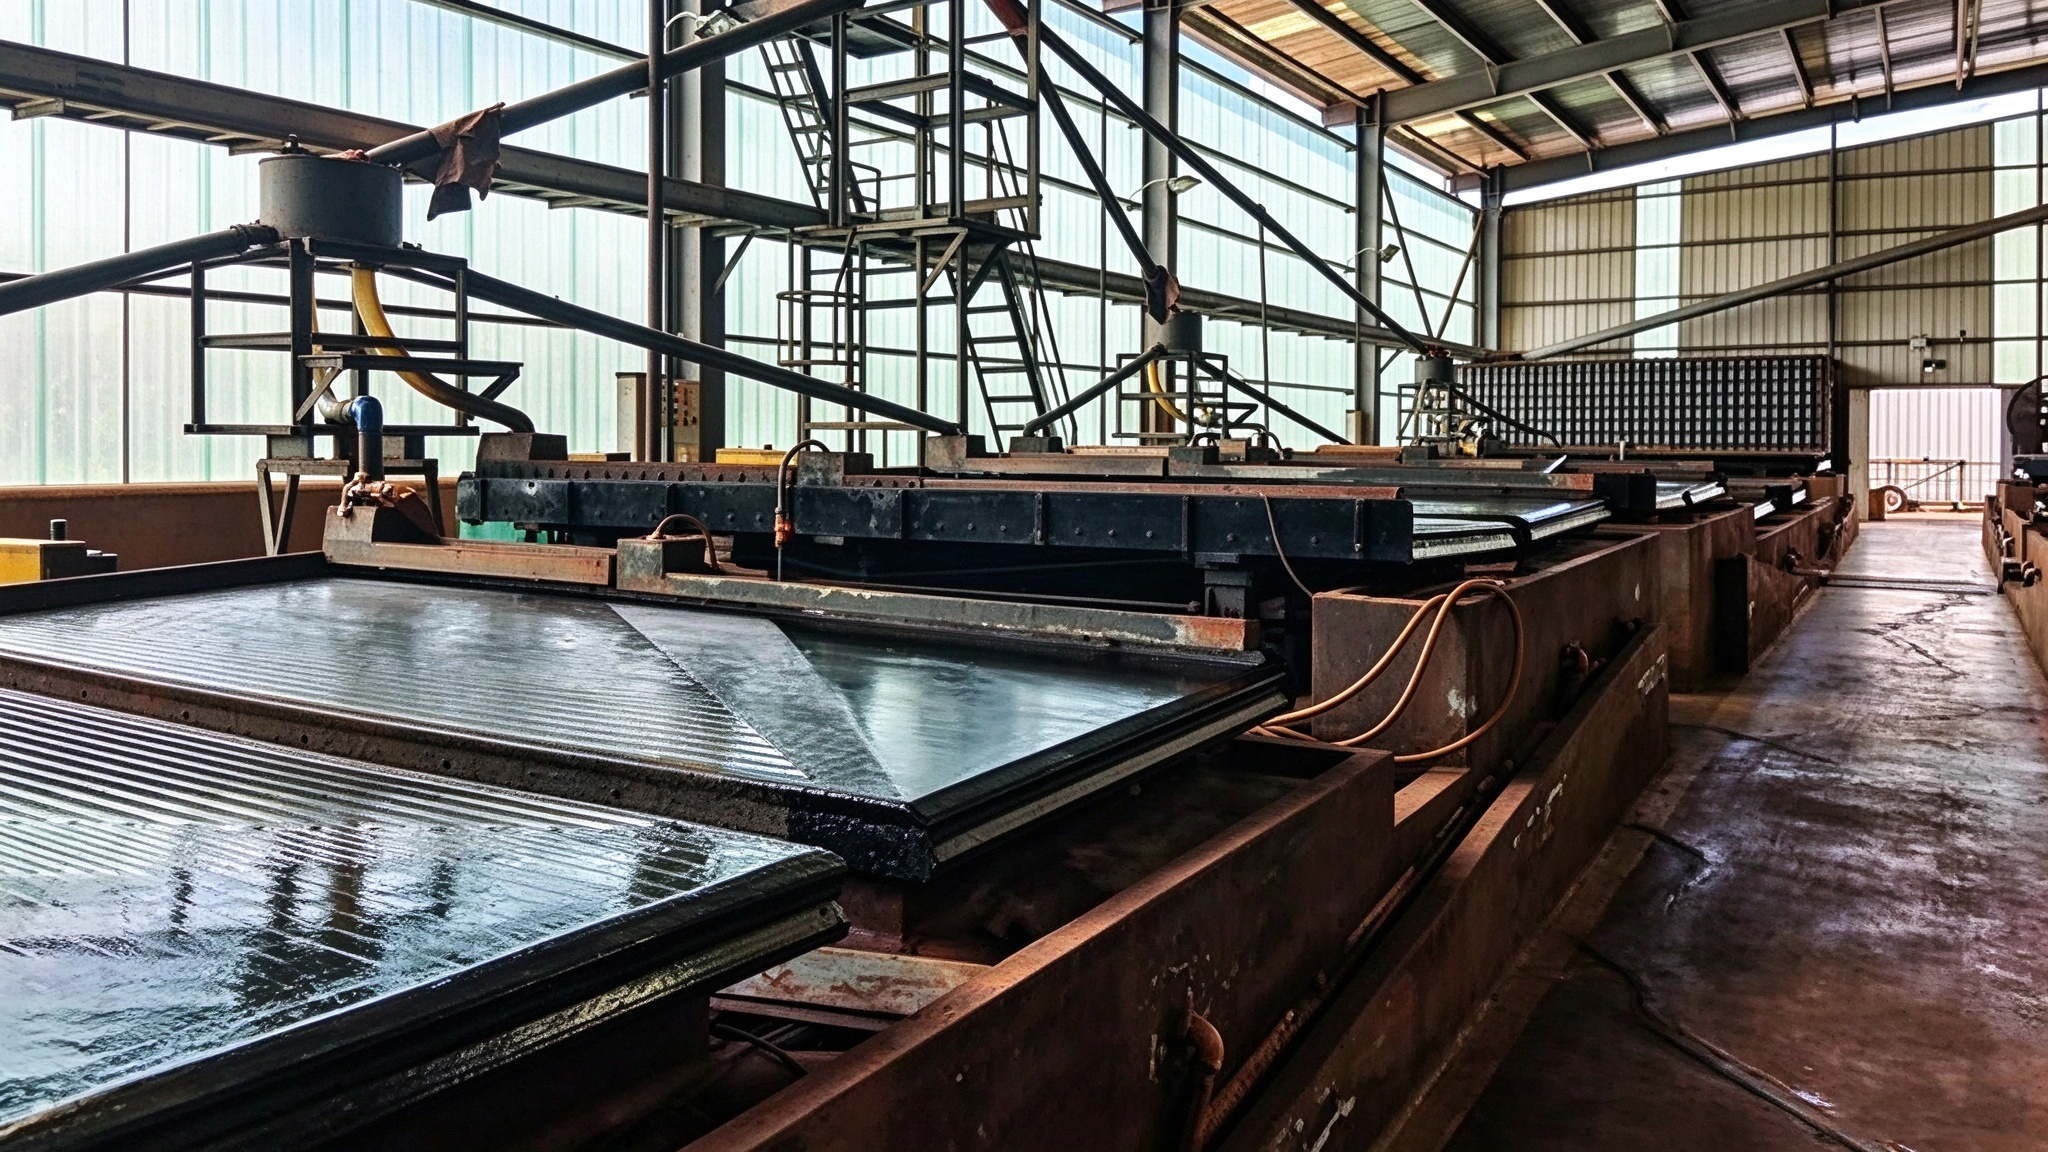
نرخ بازیابی یک میز تکان دهنده معدن به مقدار شدید یک پارامتر تکیه نمی کند، بلکه به تطابق متقابل سه پارامتر بستگی دارد: اندازه ذرات با تعداد شیار مطابقت دارد، تعداد شیار مطابق با طول ضربه و فرکانس ضربه است، و شیب و آب شستشو برای تنظیم ریز کمکی استفاده می شود. اگر این سه ایست بازرسی به ترتیب رعایت شود، بیشتر شکاف بازیابی 6 تا 12 درصدی ناشی از تلفات فلزات به باطله ها را می توان در محل بازیافت کرد.
میز تکان دهنده شما چه نوع سنگی را از هم جدا می کند؟ در حال حاضر از کدام کلاس شمارش شیار عرشه استفاده می کنید؟ طول سکته روزانه و فرکانس سکته مغزی در چه محدوده ای کنترل می شود؟ این سه بخش از اطلاعات را در نظرات بگذارید و ما می توانیم بر اساس آنها توصیه های بهینه سازی پارامتر جدول تکان دادن هدفمند را ارائه دهیم.


تماس

ارسال پرس و جو
دسته بندی محصولات
FOLLOW US
بیانیه حفظ حریم خصوصی: حریم خصوصی شما برای ما بسیار مهم است. شرکت ما قول می دهد که اطلاعات شخصی شما را برای هرگونه مجوزهای صریح خود برای هرگونه گسترش فاش نکند.
اطلاعات بیشتری را پر کنید تا بتواند سریعتر با شما در تماس باشد
بیانیه حفظ حریم خصوصی: حریم خصوصی شما برای ما بسیار مهم است. شرکت ما قول می دهد که اطلاعات شخصی شما را برای هرگونه مجوزهای صریح خود برای هرگونه گسترش فاش نکند.